Корпуса щитов и кабельные лотки из листа: когда плазменная резка выгоднее лазерной
Плазма выгоднее на толстых деталях с простым контуром — основаниях шкафов, рамах, опорах и кронштейнах лотков, особенно партиями. Корпуса и двери с окнами под приборы, перфорацию и мелкие отверстия лучше резать лазером: там важны точность и чистая кромка под покраску.
Какие детали щита и лотка чем резать
В одном электротехническом изделии обычно встречаются оба типа деталей. Разумно разделить их по технологии:
| Деталь | Чем резать | Почему |
|---|---|---|
| Корпус и дверь с окнами под приборы | Лазер | Мелкие вырезы, видимая кромка |
| Перфорация, вентиляционные решётки | Лазер | Много мелких отверстий |
| Основание шкафа, рама под оборудование | Плазма | Толстый лист, простой контур |
| Опоры и кронштейны лотков | Плазма | Партии одинаковых деталей |
| Толстые монтажные пластины | Плазма | Толстый лист, кромка не на виду |
Насколько плазма дешевле
Разница хорошо видна по прайсу одного производства, где есть и плазма, и лазер. Прайс плазменного раскроя по толщинам выложен на странице plazma-spb.ru/plazmennaja-rezka/, ниже — выборка на 28.09.2026 за погонный метр реза:
Металл, толщинаПлазма, ₽/мЛазер, ₽/м Чёрная сталь, 2 мм32–3850–62 Чёрная сталь, 4 мм42–4958–84 Чёрная сталь, 6 мм65–7975–110 Чёрная сталь, 10 мм98–120163 Нержавейка, 10 мм167–205579
Важная оговорка: цены плазмы в прайсе действуют при заказе от 1000 погонных метров, минимальная сумма заказа — 5000 ₽. На единичных деталях разница меньше, на серии кронштейнов и опор — заметна.
Откуда разница: плазменная установка проще лазерной, а её расходники — сопла и электроды — дешевле оптики и обслуживания мощного лазера. Эта экономия и доходит до цены метра.
«Плазменный раскрой часто дешевле, если не требуется идеальная кромка».
— Александр Осенев, начальник цеха металлообработки и резки металлопроката «Плазма СПб»
Где плазма проигрывает лазеру
Экономия на погонном метре теряет смысл, если деталь потом приходится долго дорабатывать. Лазер остаётся лучшим выбором в трёх случаях:
- мелкие отверстия и узкие перемычки — окна под приборы, решётки, перфорация;
- видимая кромка без зачистки — после плазмы бывают шероховатость, окалина и скос;
- нержавейка под покраску — лазер с азотом режет без оксидного слоя.
Медь и латунь плазма режет в среде инертных газов — аргона или азота. От выбора газа зависят скорость и гладкость кромки, поэтому для медных деталей режим подбирают отдельно.
«Лазером можно вырезать сложные детали, плазмой — грубо обрабатывать заготовки и выполнять линейные раскрои листового металла».
— Александр Осенев
Как совместить обе технологии в одном заказе
Удобнее всего отдать щит или партию лотков на одно производство: корпуса режут лазером, силовые детали — плазмой, а сборка и покраска идут дальше без перевозок. На плазменном станке заодно размечают места сгиба и наносят номера деталей — при сборке щитов это экономит время.
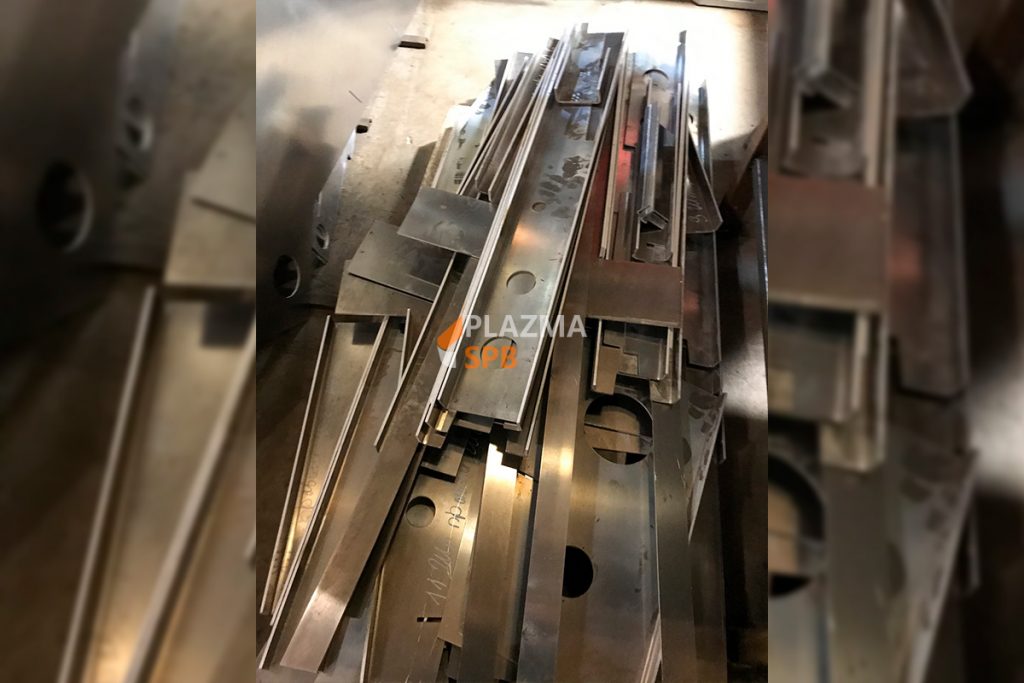 Алюминий 5 мм после плазмы и гибки: простые прямые контуры, где плазма даёт ту же геометрию дешевле лазера.
Толстый лист плазма режет там, где лазер уже не работает. На том же производстве, например, раскраивали комплект деталей из стали 09Г2С толщиной 40 мм — плазмой с кислородом, чтобы ускорить рез без потери качества.
 Плита из стали толщиной 40 мм после плазменной резки: такие основания и опорные пластины лазером не режут.
Что прислать для расчёта
- материал и толщину каждой детали;
- чертежи в DXF в масштабе 1:1;
- количество;
- требования к кромке — будет ли деталь видна или закрыта;
- нужны ли потом гибка, сварка и покраска.
По этим данным производство само предложит, какие детали резать плазмой, а какие лазером.
Материал подготовлен при участии Александра Осенева, начальника цеха металлообработки и резки металлопроката «Плазма СПб».